


风量浓度波动大,废气设备达不到预期效果该如何应对
不少工业企业在废气治理过程中都遇到过类似的难题:前期选型、安装都按标准流程走,实际运行时却因为风量浓度波动大,导致废气设备达不到预期效果,轻则排放不达标面临整改风险,重则设备频繁故障、运维成本飙升。很多人反应是设备质量有问题,但实际上风量浓度波动属于废气治理环节的常见工况问题,找准根源针对性调整就能快速解决。
先排查源头,定位风量浓度波动大的核心诱因
要解决废气设备达不到预期效果的问题,步永远是先找到引发风量浓度波动大的根本原因,不要盲目调整设备参数或者更换配件。行业内常见的诱因主要分三类:是生产端的不规律作业,比如间断式投料、不同批次产品切换生产、工位临时增减,都会导致废气产生量和组分突然变化,没有提前做缓冲设计的话,波动会直接传导到废气设备入口;第二是收集系统设计缺陷,比如集气罩覆盖范围不足、支管风量调节失衡、管网漏风严重,会导致外部空气大量混入或者高浓度废气无法有效收集,直接造成入口风量浓度忽高忽低;第三是前处理环节失效,比如喷淋塔、过滤箱等预处理装置堵塞、药剂消耗完没有及时更换,无法对 incoming 废气做均化处理,也会直接导致后端设备负荷不稳。
排查的时候可以连续3-7天记录设备入口的风量、浓度实时数据,同时对应生产排班、工位运行情况,基本就能锁定波动来源,避免做无用功。
针对性调整前端收集与预处理系统,从源头降低波动幅度
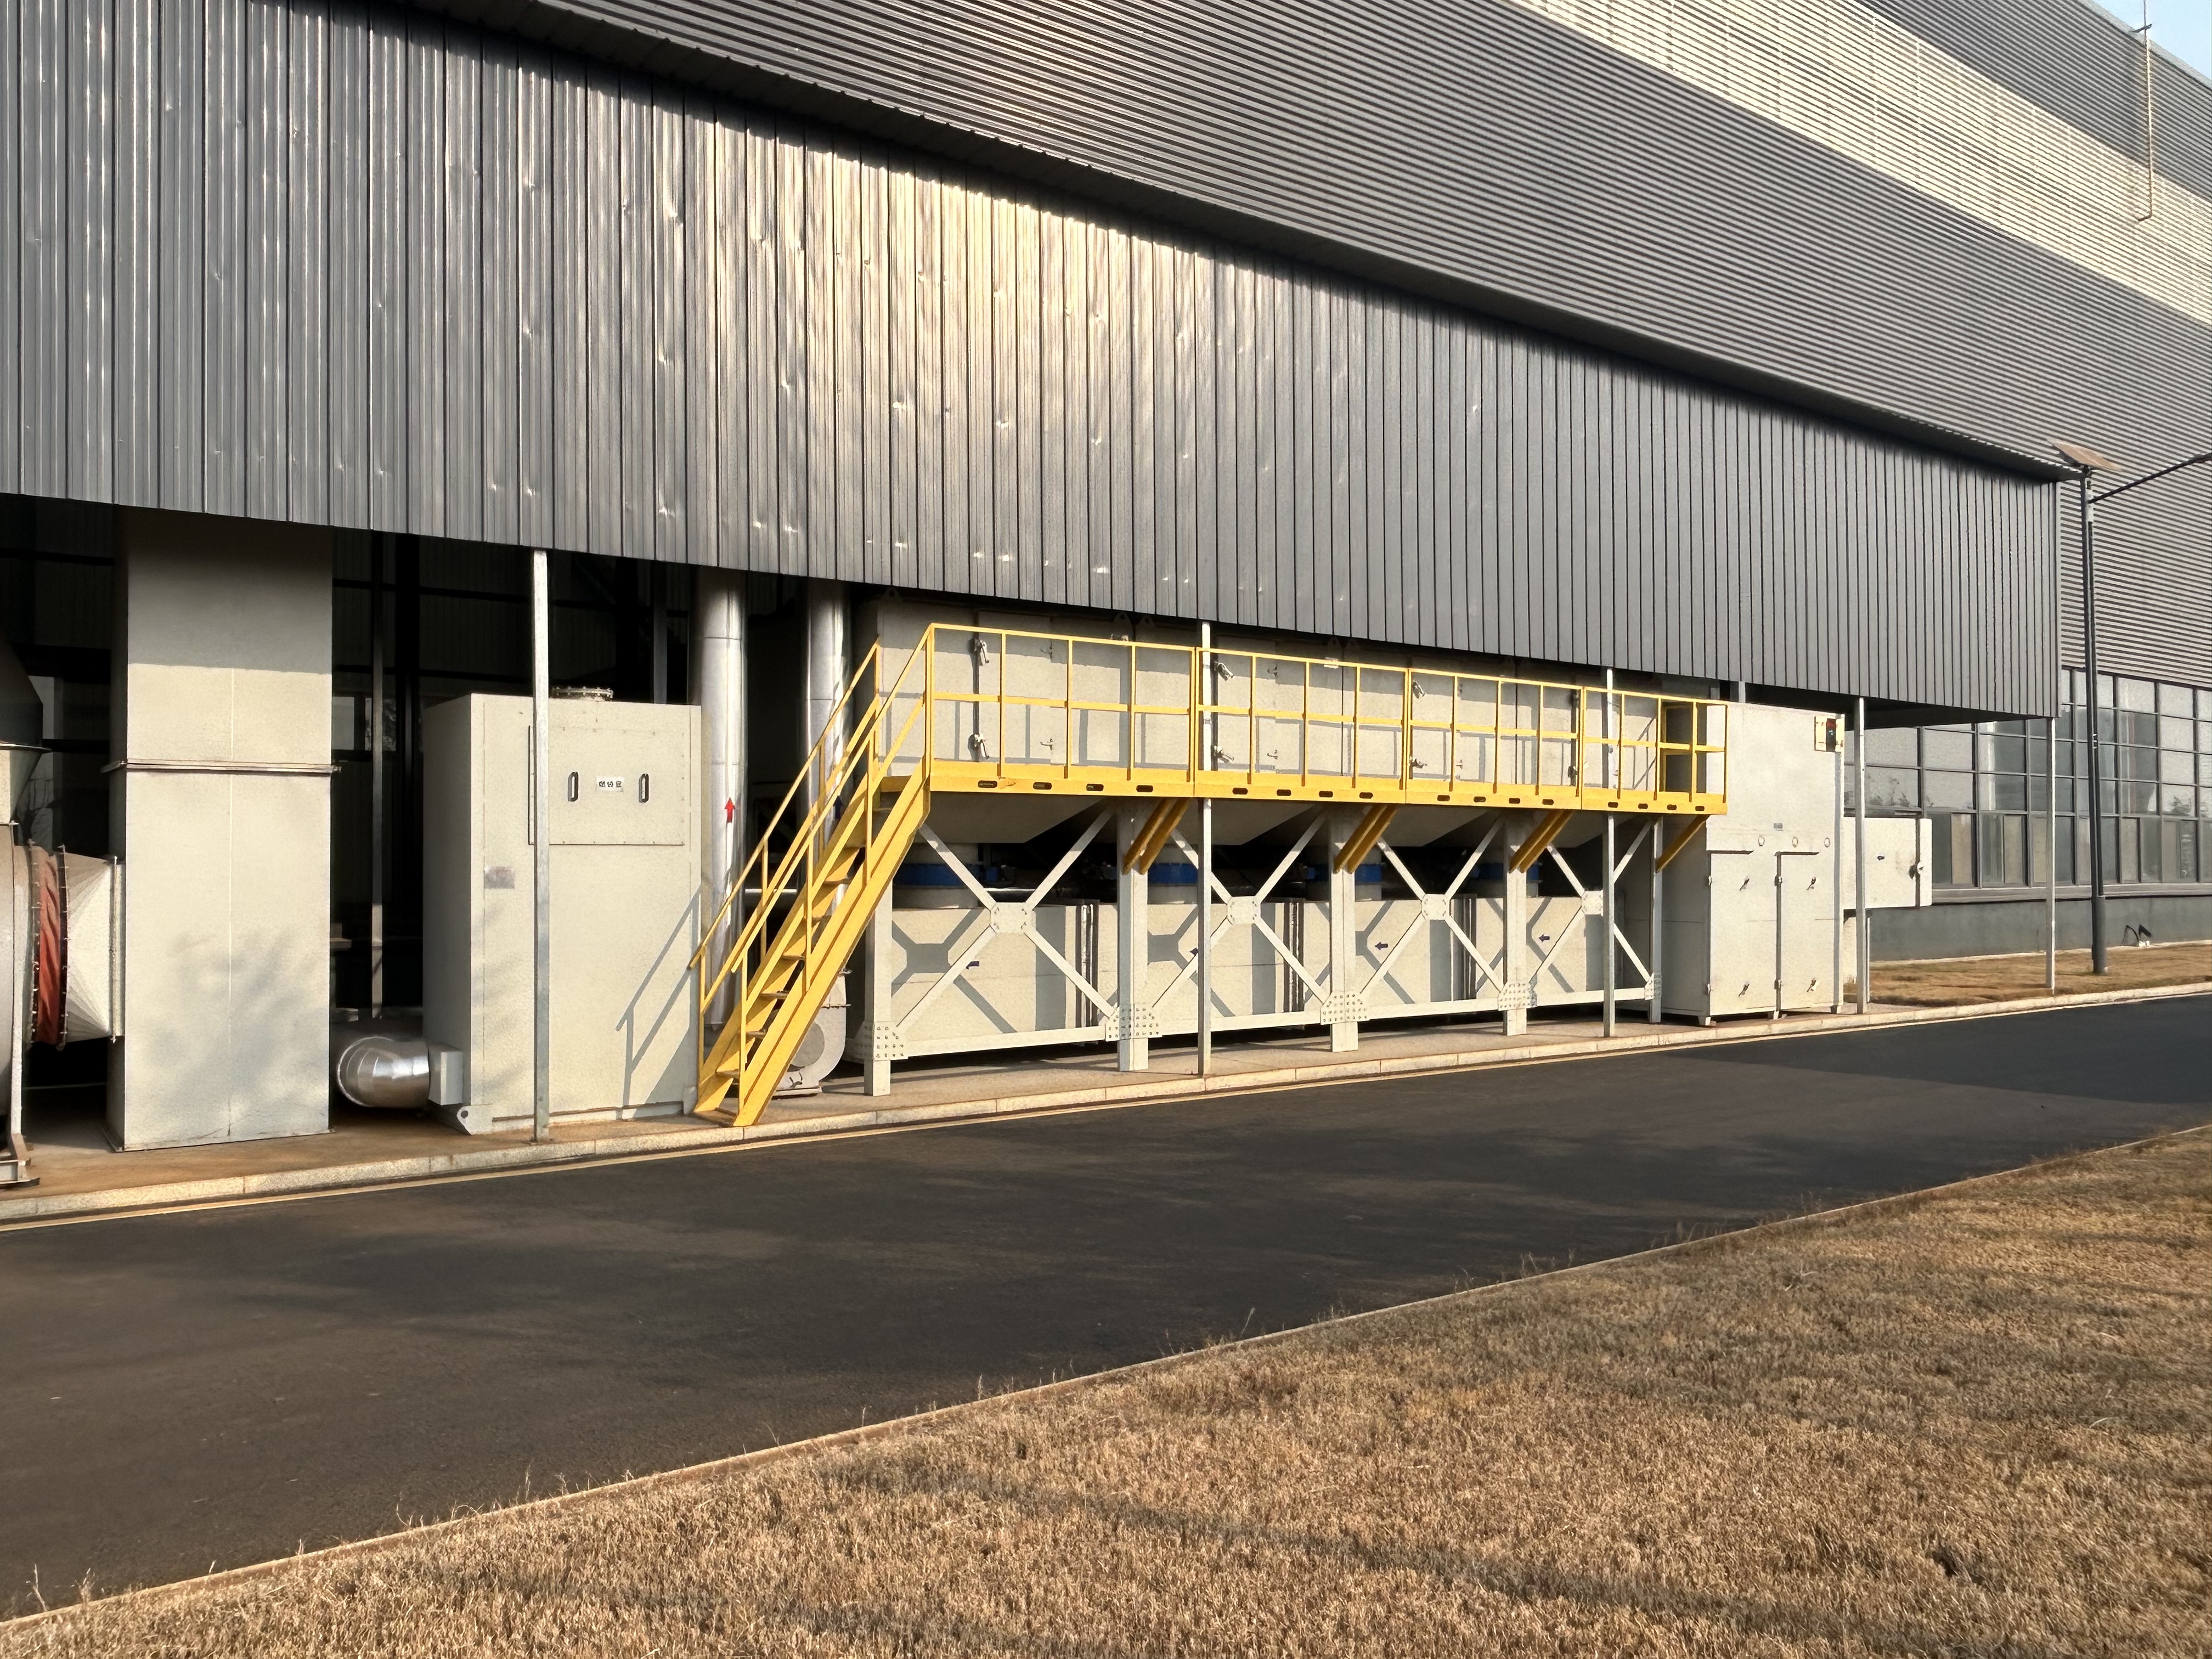
如果确认风量浓度波动大来源于前端收集和预处理环节,优先做针对性的优化,从源头把波动幅度控制在废气设备的耐受范围内,这是成本、效果稳定的解决方案。首先要优化收集系统的调节能力,在每个生产工位的支管上加装可调节的风阀,配套风压传感器,根据工位启停情况实时调节开度,避免非作业时段大量空气进入管网;如果是多工位交替作业的场景,可以在收集系统总出口加装缓冲风箱,利用箱体容积暂时储存高峰时段的高浓度废气,平衡不同时段的废气负荷,一般能将初始波动幅度降低40%以上。
其次要升级预处理系统的均化能力,比如在预处理段增加气体混合装置,让不同浓度的废气在进入核心处理设备前充分混合,避免短时间高浓度冲击;如果废气组分波动也比较大,可以适当增加预处理的药剂储备、延长过滤材料的更换周期,确保预处理环节始终处于有效运行状态,不会因为杂质、组分突变影响后续处理效果。
优化废气设备运行参数,提升对波动工况的适配性
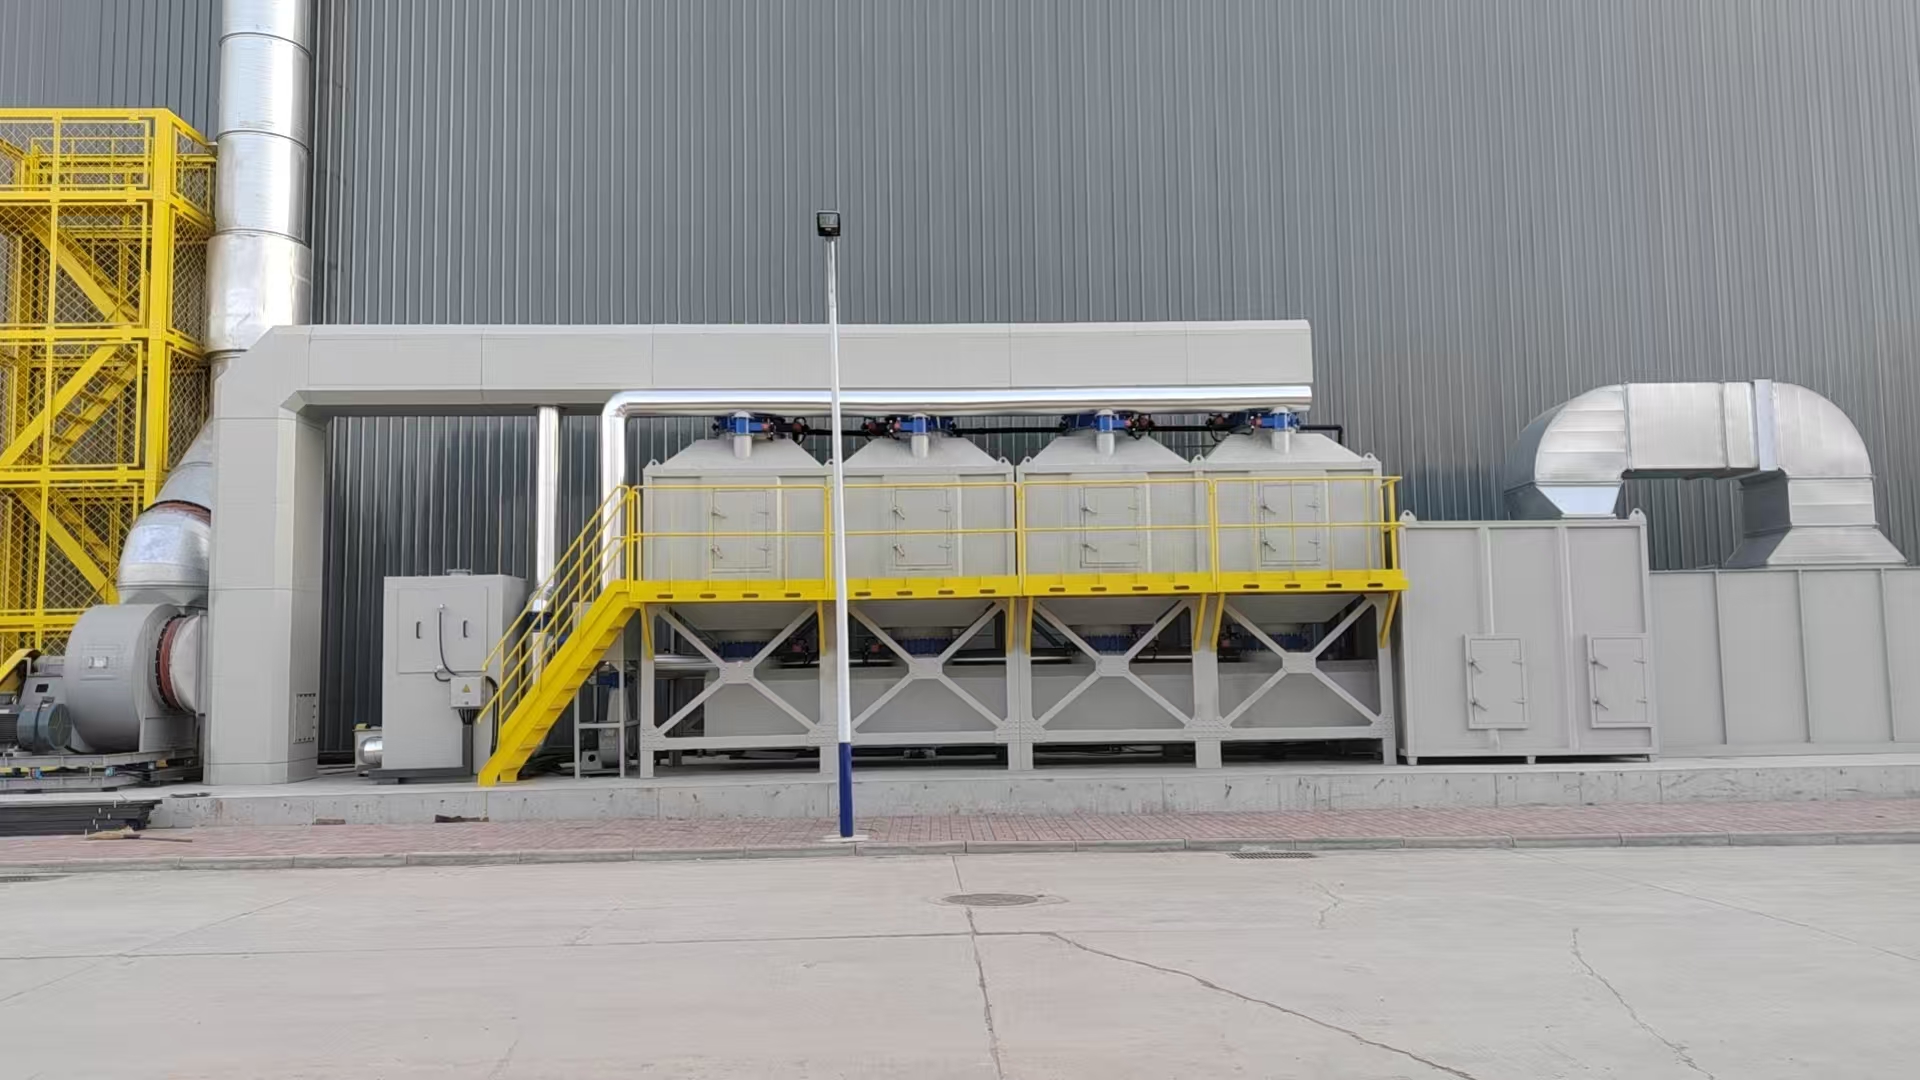
如果前端调整后仍然存在一定幅度的波动,就要针对性优化废气设备本身的运行参数,提升设备对风量浓度波动大工况的适配性,避免设备因为负荷变化偏离更佳运行区间。比如采用蓄热式燃烧、催化燃烧这类热氧化设备的场景,可以适当提高炉膛的基础温度阈值,预留10%-15%的温度缓冲空间,遇到短时间高浓度废气进入时,不会因为温度骤升骤降影响燃烧效率,也能避免浓度过低导致的熄火、能耗飙升问题;采用活性炭吸附、生物法这类处理工艺的场景,可以适当增加吸附剂、微生物填料的冗余量,同时配套浓度在线监测装置,当浓度超过阈值时自动启动备用吸附塔或者调整循环风量,避免瞬间过载导致穿透失效。
有条件的企业可以给废气设备加装简单的PLC自动控制模块,根据入口的风量、浓度实时数据自动调整功率、风量、药剂投加量等参数,比人工手动调节响应速度快3-5倍,能大幅降低波动工况对处理效果的影响。
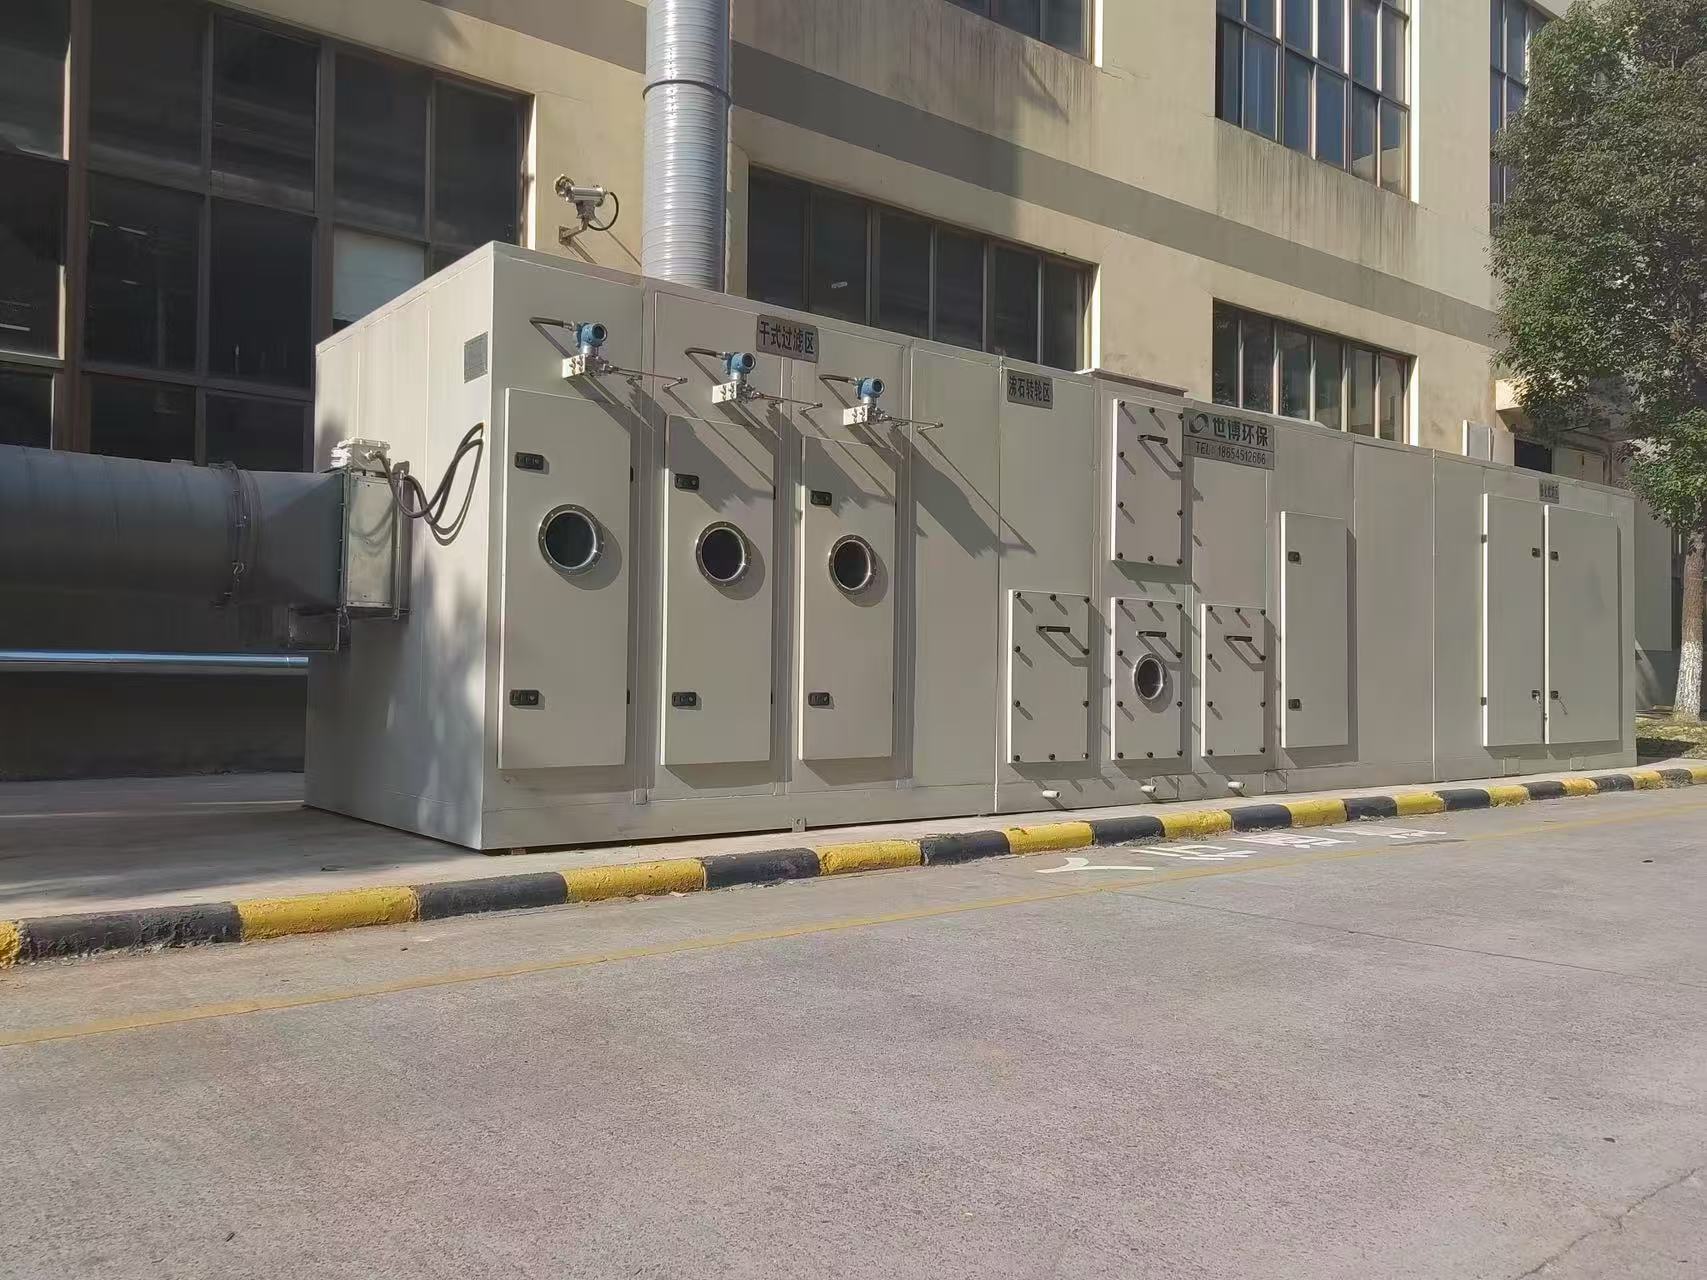
建立日常运维的波动预警机制,避免问题累积失效
很多企业因为没有日常监控机制,往往是风量浓度波动大的问题持续了很长时间,直到废气设备达不到预期效果、排放超标才发现,这时候设备可能已经出现了不可逆的损耗。所以建议企业把风量浓度波动监测纳入日常运维的固定流程,在废气设备入口加装基础的风量、浓度在线监测装置,设置合理的波动预警阈值,一旦连续10分钟以上超出设备耐受范围,系统自动发出提醒,运维人员时间排查处理,避免小问题累积成大故障。
日常运维过程中也要定期检查收集管网的漏风情况、预处理装置的运行状态、核心设备的参数是否在正常区间,每月做一次全流程的工况核验,不要等到设备出问题再补救。
其实面对风量浓度波动大导致废气设备达不到预期效果的问题,不需要盲目更换设备或者增加过多成本,多数情况下只要先找准波动来源,从前端收集、预处理均化、设备参数适配三个维度逐步调整,就能让设备回到稳定的运行状态。整个调整过程优先做低成本的工艺优化,再考虑硬件升级,避免不必要的投入。
